镀锌线热风系统设计要点

2026/09/21
一、镀锌线热风系统的工艺作用
热镀锌生产线在钢板或钢管浸入锌液前后,都离不开热风系统。锌锅入口前的带钢需要进行表面清洗与助镀处理,随后必须烘干,若表面残留水分,进入锌液时会引起锌液飞溅甚至爆炸,直接威胁安全与质量;而镀锌完成后的工件与带钢,在进入钝化、涂油、收卷工序前,也需要热风把表面的钝化液或水分吹干,防止白锈、霉斑,保证成品外观与防腐性能。可见,热风系统是镀锌线稳定连续运行的关键环节,其热风温度、风量与清洁度三要素,决定了烘干效率和镀锌质量。设计时不能简单套用通用热风炉,而要针对镀锌工艺的温度梯度、带速与板宽,做专门的匹配计算与选型。
二、直燃式与间接式热风炉怎么选
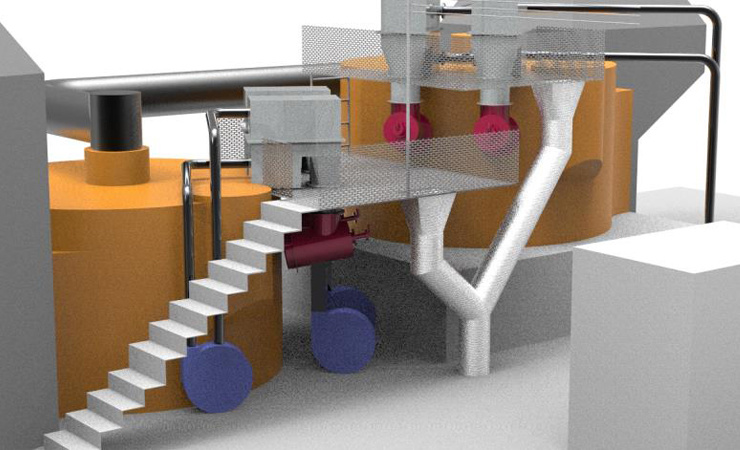
镀锌线热风系统的核心设备是热风炉,按加热方式分为直燃式与间接式两大类。直燃式热风炉让燃料燃烧产物与空气直接混合形成热风,热效率高、升温快、结构紧凑,适合对热风洁净度要求不高的预热、粗烘工位,初期投资和运行成本都较低;间接式热风炉则通过换热器把燃烧热量传递给清洁空气,燃料烟气不与被加热空气接触,热风洁净、不含燃烧残留物,适合烘干段、钝化干燥段这类直接接触工件表面、对洁净度敏感的场合。实际镀锌线往往两者并用:粗烘和预热用直燃式热风炉以降低能耗,精烘和钝化干燥用间接式热风炉以保证洁净度。选型时还需关注热风炉的额定出风温度、风量、调节比,以及是否满足镀锌线连续满负荷运行下的温升要求。
三、热风温度与风量的匹配
热风温度与风量必须与带钢规格、带速、涂镀厚度相匹配,这是镀锌线热风系统设计的核心计算。带速越快、板宽越大、镀层越厚,所需的烘干热量与热风量就越大。温度设定要分区分段:烘干段一般控制在120~200℃,钝化干燥段相对较低,避免温度过高导致钝化膜发黄失效。风量匹配上,除保证总热量供给外,还要兼顾热风在带钢表面的均匀分布,通过合理的风嘴布置与循环风机设计,使带钢横向、纵向都能均匀受热,防止局部烘干不充分或过度氧化。热风系统宜采用变频风机加温度闭环控制,由燃烧自动控制系统根据实测热风温度实时调节燃烧负荷,使出风温度稳定在设定值附近,既保证烘干质量又避免能源浪费。
四、燃烧系统与燃控配置
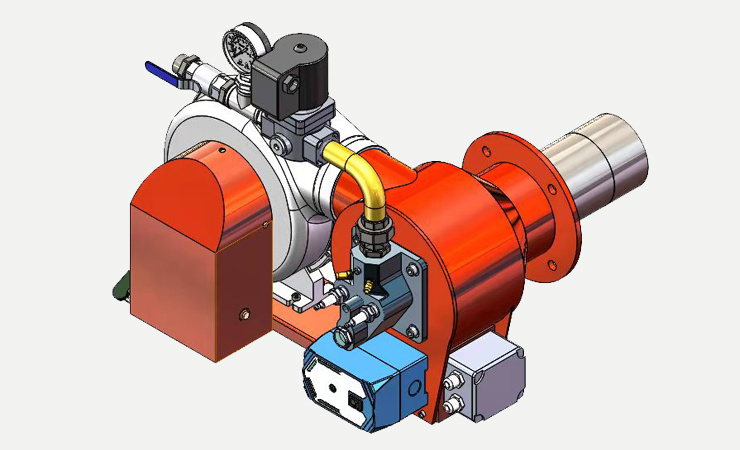
热风炉的燃烧系统是热风温度的来源,其配置直接影响热风炉的稳定性和控温精度。烧嘴宜选用调节比宽、燃烧稳定的比例烧嘴,配合比例阀、执行器、蝶阀、电磁阀构成完整的燃控回路,实现燃气与助燃空气的精确空燃比控制。空燃比控制到位,燃烧才充分,热效率高、烟气中可燃物和一氧化碳含量低;反之则既浪费燃气,又可能在间接式换热器中产生积碳,污染热风并降低换热效率。对于燃油镀锌线热风炉,则需配置燃烧泵站与油泵,保证燃油的稳定供送与良好雾化。点火环节由高能点火器与高压包提供可靠点火,并具备点火失败自动切断功能。整个热风炉宜纳入燃烧自动控制系统统一管理,实现点火、升温、恒温、停机的全自动流程。
五、安全联锁与燃气阀组
热风炉以燃气或燃油为燃料,安全联锁必须齐全。点火前先进行炉膛吹扫,置换残留可燃气体;点火时确认火焰建立后再逐步开大燃料供应,点火失败立即切断燃气。运行中由火焰检测持续监控烧嘴状态,一旦熄火立即联锁切断燃气阀组并报警,防止燃气在炉膛或风道内积聚。同时叠加燃气高低压保护、助燃空气压力保护、超温保护等多重联锁,任何一项超限都触发安全切断。燃气阀组作为燃料供应的最后关口,应选用带阀位反馈、具备严密关断能力的执行机构,并采用独立硬件联锁与PLC软件逻辑双重冗余,确保控制器异常时依然可靠切断燃料,保障镀锌线连续生产安全。
六、余热回收与整体设计要点
镀锌线热风系统能耗可观,做好余热回收能显著降低运行成本。热风炉排出的高温烟气,可通过换热器预热助燃空气或循环风,回收热量后再排放;烘干段排出的湿热尾气同样可经热回收装置预热新风,形成闭环节能。整体设计上应把握几点:一是按镀锌工艺分段确定温度、风量与洁净度要求,直燃式与间接式合理搭配;二是构建以比例阀为核心的空燃比闭环控制,保证燃烧充分、控温精确;三是完善火焰检测、燃气阀组、安全联锁的安全体系;四是选用可靠的烧嘴喷枪、执行器、蝶阀、电磁阀、高能点火器、高压包等配套部件,兼顾余热回收,实现安全、节能、稳定的长期运行。佛山宏星热能深耕工业燃烧系统二十余年,可根据镀锌线工况定制直燃式/间接式热风炉及完整燃烧系统方案,助您实现镀锌线热风系统的精准控温与高效节能。
上一页
下一页
上一页
下一页
其他新闻

2026-02-18


2025-12-31
2024-09-04
联系信息
公司地址:广东省佛山市禅城区张槎生命科技园首层
咨询热线:18123502747
办公电话:0757-83370984
传真:0757-85653501
E-mail:fshongxing.cn@163.com
网址:http://www.fshongxing.cn