锻造炉与时效炉燃烧系统配置

2026/09/20
一、锻造炉与时效炉的工艺特点
锻造炉与时效炉同属金属热处理设备,但工艺温度区间相差很大,对燃烧系统的要求也各有侧重。锻造炉用于锻造前把钢坯加热到锻造温度(通常1100~1250℃),特点是升温快、炉膛热负荷大、烧嘴功率要求高;时效炉则用于把工件在较低温度(约150~300℃)下长时间保温,以消除加工或焊接产生的内应力、稳定组织与尺寸,特点是温度低、保温时间长、对炉温均匀性和低温小负荷稳定燃烧的要求更高。尽管两者温度差异明显,但对燃烧系统的核心诉求是相通的:温度均匀、控温精确、燃烧稳定、安全可靠。理解这一共性,是做好两类炉子燃烧系统配置的前提。
二、锻造炉燃烧系统配置
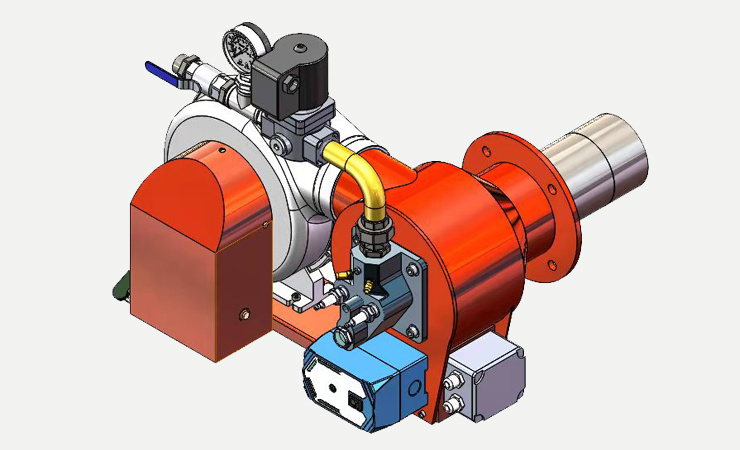
锻造炉按燃料分为燃气锻造炉与燃油锻造炉,其中燃气炉应用更广。烧嘴选型上,锻造炉宜选用高速烧嘴或平焰烧嘴:高速烧嘴以高速热气流强化炉内对流传热,使钢坯内外温度快速趋于一致,缩短加热时间、减少氧化烧损;平焰烧嘴贴墙形成均匀辐射面,适合对温度均匀性要求高的场合。烧嘴布置一般沿炉墙两侧对称布置,并按炉长方向分区,通过分区控制实现梯度升温。对于燃油锻造炉,需配置燃烧泵站与油泵,保证燃油的稳定供送与良好雾化。空燃比控制是节能关键,采用比例阀配合执行器、蝶阀、电磁阀构成燃控回路,使空气与燃料按最佳比例供给,燃烧充分、氧化烧损最小。宏星热能生产的烧嘴喷枪覆盖燃气、燃油多种工况,可根据锻造炉炉型定制布置,组成完整燃烧系统。
三、时效炉燃烧系统配置
时效炉温度低、保温时间长,燃烧系统的难点在于小负荷下的稳定燃烧与精确控温。烧嘴宜选用调节比宽的比例烧嘴,配合比例阀实现低火到高火的连续可调,避免因负荷过低而频繁点火、熄火造成炉温波动。炉温均匀性直接决定时效处理质量,宜采用烧嘴合理布置加循环风机强制对流,使炉内温差控制在±5℃以内。控温方面,采用分区测温与燃烧自动控制系统,由PLC采集各温区温度信号,实时调节烧嘴开度与风机风量,使炉温曲线平稳跟踪设定值。由于时效炉多在低温段运行,助燃空气与燃料的配比精度要求更高,比例阀的选型与标定尤为关键。宏星热能配套的比例阀、燃气执行器与燃烧自动控制系统,能够为时效炉提供稳定的低温控温与空燃比闭环方案。
四、空燃比控制与分区控温
空燃比控制是锻造炉与时效炉节能提质的共同核心。空气量过大,多余空气被加热后随烟气带走热量,并加剧工件表面氧化;空气量不足,燃料燃烧不完全,既浪费能源又存在安全隐患。现代燃烧系统普遍采用比例阀加流量检测或烟气氧量分析构成闭环控制,把空燃比稳定在最佳区间。分区控温则是保证炉温均匀的有效手段:将炉膛划分为若干温区,每个温区独立配置温度检测与烧嘴分组,由燃烧自动控制系统根据各区炉温分别调节,实现炉温曲线的精确跟踪。锻造炉按预热段、加热段分区升温,时效炉按保温段精确恒温,两者都依赖分区控温来避免局部过热与温度漂移。
五、燃烧系统的安全联锁
锻造炉高温运行、时效炉长时间无人值守,安全联锁都不可省略。点火前必须先吹扫炉膛,置换残留可燃气体;点火时由高能点火器与高压包产生火花,确认火焰建立后再逐步加大燃料供应,点火失败立即切断燃气。运行中火焰检测持续监控烧嘴火焰状态,一旦熄火立即联锁切断对应燃气阀组并报警;同时叠加燃气高低压保护、空气压力保护、超温保护等工艺联锁,任何一项超限都触发安全切断。燃气阀组作为燃料供应的最后切断关口,应选用带阀位反馈、具备严密关断能力的执行机构。安全切断回路宜采用独立硬件联锁与PLC软件逻辑双重冗余,确保控制器异常时依然可靠切断燃料,保障设备与人员安全。
六、整体配置方案要点
综合以上分析,锻造炉与时效炉燃烧系统的整体配置应把握以下要点:一是按炉型与燃料确定烧嘴类型与分段布置,兼顾温度均匀性与调节灵活性;二是构建以比例阀为核心的空燃比闭环控制与分区控温,实现燃烧充分、氧化烧损最小;三是时效炉强化低温小负荷稳定燃烧与强制对流,保证炉温均匀;四是完善以火焰检测、燃气阀组、安全联锁为核心的安全保护体系;五是选用可靠的执行器、蝶阀、电磁阀、高能点火器、高压包等配套部件,保证系统长期稳定运行。佛山宏星热能深耕工业燃烧系统二十余年,可为锻造炉、时效炉等金属热处理设备提供从烧嘴喷枪、燃控系统到整套热处理炉燃烧方案,助力企业提升热处理质量、降低能耗。
上一页
下一页
上一页
下一页
其他新闻

2026-02-18


2025-12-31
2024-09-04
联系信息
公司地址:广东省佛山市禅城区张槎生命科技园首层
咨询热线:18123502747
办公电话:0757-83370984
传真:0757-85653501
E-mail:fshongxing.cn@163.com
网址:http://www.fshongxing.cn