陶瓷烧成窑炉烧嘴布置与火焰长度控制

2026/10/08
一、陶瓷烧成对火焰的工艺要求
陶瓷产品在烧成过程中,坯体需要经历从低温干燥、中温氧化分解到高温烧结、最终冷却的完整温度曲线。烧成窑炉(辊道窑、隧道窑、梭式窑等)最关键的性能指标不是单一测点的温度高低,而是整个截面与长度方向上的温度均匀性。温差过大,轻则导致产品色差、开裂、变形,重则整窑报废。
而温度均匀性的第一决定因素,就是烧嘴的布置方式和火焰在窑内的铺展形态。火焰长度过短,热量集中在局部,会出现局部过热、欠火并存;火焰长度过长或刚性不足,火焰冲刷坯体或窑墙,造成局部氧化、变形甚至粘窑。因此,烧嘴布置与火焰长度控制是陶瓷烧成窑炉设计与改造中的核心命题。
二、常用烧嘴类型及其火焰特性
陶瓷窑炉常用的烧嘴,按燃烧方式与火焰形态大致可分为高速烧嘴、平焰烧嘴、预混烧嘴和大焰孔扩散烧嘴几类。
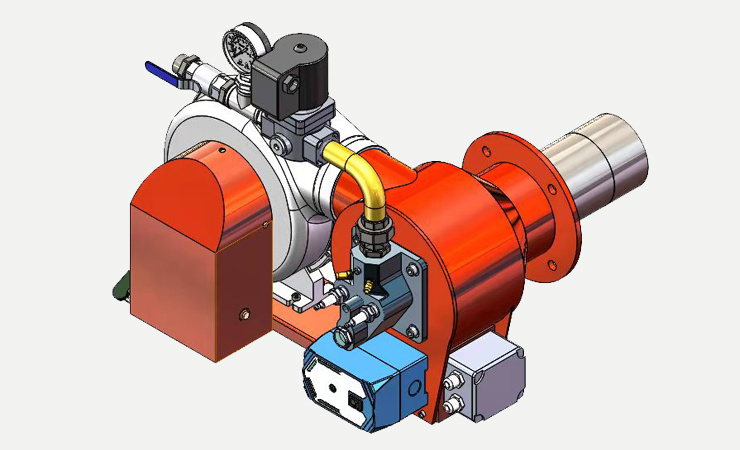
高速烧嘴的助燃空气以较高速度喷出,火焰刚性足、动能大,能把燃烧产生的高温气体强力喷入窑内,强化对流换热和气流循环,特别适合需要快速、均匀传热的宽断面窑炉。其火焰长度可通过调节空气旋流强度和喷口形状在一定范围内调整,是当前陶瓷辊道窑、隧道窑的主流选择。
平焰烧嘴火焰贴着窑顶或窑壁呈圆盘状展开,辐射面大、温度分布均匀,常用于需要大面积辐射加热的窑炉顶部或侧壁。预混烧嘴火焰短而亮,燃烧完全,适合对火焰长度要求较短的场合;大焰孔扩散烧嘴则火焰较长、调节范围大,但过量空气系数偏高,需配合严格的空燃比控制才能保证效率。
三、烧嘴布置的几条基本原则
烧嘴布置是否合理,直接决定了窑内温度场能否均匀。工程实践中应遵循以下原则:
1. 对称布置,避免偏烧。窑炉两侧或上下烧嘴应尽量对称、交错布置,使高温气流在窑内充分混合,避免单侧火焰过强造成温差。
2. 按温度分区差异化布置。窑炉沿长度方向分为预热、烧成、保温、冷却等区段,各温区所需热负荷不同。高温烧成段烧嘴功率大、布置密度高,低温段相应减少,冷却段则基本不用烧嘴。分区布置配合分区控温,是窑温均匀的根本保障。
3. 火焰方向避免直接冲刷坯体。烧嘴喷口应避开正对坯垛或窑具的易冲刷部位,防止火焰直接冲击导致产品局部过热、开裂。必要时通过导流砖、挡火墙改变气流路径。
4. 合理设计烧嘴间距与功率。烧嘴间距过大,相邻烧嘴之间会出现温度低谷;间距过小,则气流相互干扰、燃烧不稳定。应根据窑宽、窑高和烧嘴火焰覆盖范围,结合热负荷计算确定间距与单只功率。
四、火焰长度与刚性的控制方法
火焰长度和刚性主要由燃料特性、空燃比、喷口结构、助燃风压与旋流强度共同决定,控制方法包括:
1. 稳定空燃比。空燃比偏离最佳值,火焰会变长、变软或出现不完全燃烧。采用比例阀精确配比、结合残氧在线反馈进行闭环调节,可让火焰始终处于最佳燃烧区间,既控制火焰长度,又降低能耗与氮氧化物排放。
2. 调节助燃风压与旋流。助燃风压越高、旋流越强,燃料与空气混合越充分,火焰越短、越刚劲;反之火焰拉长。高速烧嘴正是通过调节空气旋流强度来匹配不同工况的火焰长度需求。
3. 合理选择喷口孔径与火孔。喷口孔径决定燃气喷射速度,进而影响火焰贯穿长度。对要求火焰短而集中的场合,选用小孔径多火孔结构;对需要较长火焰的场合,适当放大孔径。不同燃气(天然气、液化石油气)的热值与燃烧速度差异,也要求火孔尺寸相应匹配。
4. 燃气压力稳定。燃气压力波动会直接导致火焰长度忽长忽短、燃烧不稳。应在供气主管路配置调压阀与燃气阀组,保证烧嘴前压力稳定,必要时加装稳压罐。
五、与燃烧自动控制系统的协同
烧嘴布置与火焰长度控制不是孤立的,必须与整套燃烧自动控制系统协同工作。分区控温系统通过各温区热电偶反馈,联动调节该区烧嘴的燃气与空气量,实现窑内温度曲线的精确跟踪;火焰检测与安全联锁系统则实时监测每个烧嘴的火焰状态,一旦熄火立即切断燃气,保障生产安全。
宏星在陶瓷窑炉燃烧系统配套中,提供烧嘴喷枪、燃气阀组、比例阀、点火器、高压包、执行器等全套燃烧设备,并与窑炉控温系统对接,形成从烧嘴选型布置到空燃比控制、安全联锁的一体化方案,帮助陶瓷企业把窑内温差控制在理想范围,提升成品率与能耗水平。
六、选型与改造建议
陶瓷企业在新建窑炉或节能改造时,建议重点关注以下几点:一是根据窑型与烧成工艺明确火焰长度和刚性需求,再反推烧嘴类型与布置方案;二是坚持分区布置、分区控温,把温差控制在工艺允许范围;三是配套高精度的空燃比控制与残氧监测,让火焰稳定在最佳燃烧区间;四是完善火焰检测与安全联锁,确保运行安全。烧嘴布置与火焰长度控制做得好,窑温更均匀、能耗更低、成品率更高,是陶瓷烧成节能增效的关键抓手。
佛山宏星燃烧器 www.fshongxing.cn
烧嘴布置,火焰长度,陶瓷窑炉
上一页
上一页
其他新闻

2026-02-18


2025-12-31
2024-09-04
联系信息
公司地址:广东省佛山市禅城区张槎生命科技园首层
咨询热线:18123502747
办公电话:0757-83370984
传真:0757-85653501
E-mail:fshongxing.cn@163.com
网址:http://www.fshongxing.cn