涂装烘干线热风炉选型指南

2026/09/23
一、涂装烘干线的工艺作用与热风需求
涂装烘干线是喷涂、电泳、粉末喷涂等表面处理工艺的核心环节,工件在涂装后必须经过加热固化,使漆膜或粉末涂层交联成膜,获得应有的附着力、硬度与防腐性能。不同工艺对热风的要求差异很大:电泳烘干一般需要160~180℃,粉末喷涂固化常在180~200℃,而溶剂型面漆固化多在140~160℃。热风炉就是为这些烘干段提供稳定热源的设备,其热风温度、风量、洁净度与均匀性,直接决定涂层质量、生产节拍和能耗水平。因此,涂装烘干线热风炉不能简单套用通用型号,必须结合涂装工艺的温度曲线、工件规格与产能要求,做专门的选型与匹配计算。
二、直燃式与间接式热风炉怎么选
涂装烘干线热风炉按加热方式分为直燃式与间接式两大类,选型的关键是热风洁净度。直燃式热风炉让燃料燃烧产物与空气直接混合形成热风,热效率高、升温快、设备紧凑、投资省,但烟气中含有燃烧残留物,直接吹向工件会污染涂层、引起针孔或黄变,因此直燃式热风炉一般只用于对洁净度要求不高的前处理烘干或粗烘工位。间接式热风炉通过换热器把燃烧热量传递给清洁空气,燃料烟气与被加热空气完全隔离,热风洁净、不含燃烧残留物,是电泳固化、面漆固化、粉末固化等直接接触工件表面工段的首选。实际涂装线中常两者搭配:前处理与粗烘用直燃式降低能耗,固化工段用间接式保证涂层质量。选型时还要关注热风炉的额定出风温度、风量、调节比,以及连续满负荷运行下的温升与控温精度。
三、热风温度分区与风量匹配
涂装烘干线的热风温度必须按工艺分区设定,通常由低温预热、中温烘干、高温固化到冷却回收逐段过渡。若升温过快,涂层表面先成膜而内部溶剂未挥发,会产生起泡、流挂等缺陷;温度不足则固化不完全,附着力下降。因此宜采用分段控温,各段独立设定温度并保证升温速率可调。风量匹配上,除保证总热量供给外,更要保证热风在工件表面的均匀分布,通过合理布置风嘴与循环风机,使工件横向、纵向受热均匀,避免局部过烘或欠烘。热风系统宜采用变频循环风机加温度闭环控制,由燃烧自动控制系统根据实测热风温度实时调节燃烧负荷,使出风温度稳定在设定值附近,既保证固化质量又降低能源消耗。
四、燃烧系统与燃控配置
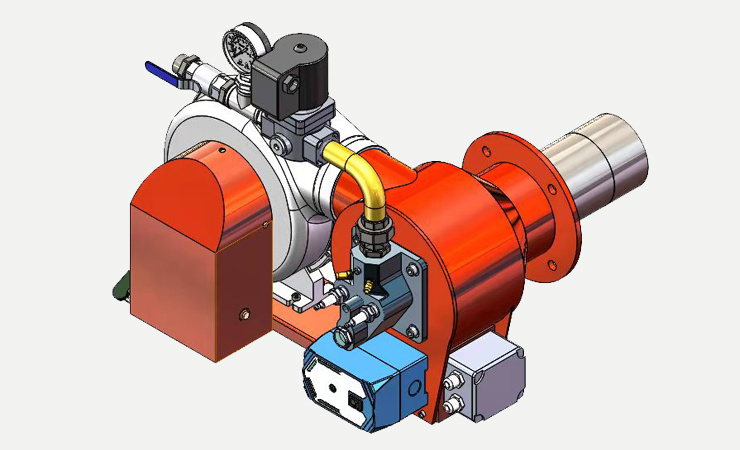
热风炉的燃烧系统是热风温度的来源,其配置直接决定控温精度与稳定性。烧嘴宜选用调节比宽、燃烧稳定的比例烧嘴,配合比例阀、执行器、蝶阀、电磁阀构成完整的燃控回路,实现燃气与助燃空气的精确空燃比控制。空燃比控制到位,燃烧才充分,热效率高、烟气中可燃物和一氧化碳含量低;反之既浪费燃气,又可能在间接式换热器中产生积碳,污染热风并降低换热效率。燃油烘干线热风炉则需配置燃烧泵站与油泵,保证燃油稳定供送与良好雾化。点火环节由高能点火器与高压包提供可靠点火,并具备点火失败自动切断功能。整个热风炉宜纳入燃烧自动控制系统统一管理,实现点火、升温、恒温、停机的全自动流程,减少人工干预,稳定涂层质量。
五、安全联锁与燃气阀组
热风炉以燃气或燃油为燃料,安全联锁必须齐全。点火前先进行炉膛吹扫,置换残留可燃气体;点火时确认火焰建立后再逐步开大燃料供应,点火失败立即切断燃气。运行中由火焰检测持续监控烧嘴状态,一旦熄火立即联锁切断燃气阀组并报警,防止燃气在炉膛或风道内积聚。同时叠加燃气高低压保护、助燃空气压力保护、超温保护等多重联锁,任何一项超限都触发安全切断。燃气阀组作为燃料供应的最后关口,应选用带阀位反馈、具备严密关断能力的执行机构,并采用独立硬件联锁与PLC软件逻辑双重冗余,确保控制器异常时依然可靠切断燃料,保障涂装线连续生产安全。
六、余热回收与整体选型要点
涂装烘干线能耗可观,做好余热回收能显著降低运行成本。热风炉排出的高温烟气,可通过换热器预热助燃空气或循环风,回收热量后再排放;烘干段排出的含溶剂尾气,在满足环保要求处理后,同样可经热回收装置预热新风,形成闭环节能。整体选型上应把握几点:一是按涂装工艺分段确定温度、风量与洁净度要求,直燃式与间接式合理搭配;二是构建以比例阀为核心的空燃比闭环控制,保证燃烧充分、控温精确;三是完善火焰检测、燃气阀组、安全联锁的安全体系;四是选用可靠的烧嘴喷枪、执行器、蝶阀、电磁阀、高能点火器、高压包等配套部件,兼顾余热回收与环保排放,实现安全、节能、稳定的长期运行。佛山宏星热能深耕工业燃烧系统二十余年,可根据涂装烘干线工况定制直燃式/间接式热风炉及完整燃烧系统方案,助您实现涂装烘干线的精准控温与高效节能。
佛山宏星燃烧器 www.fshongxing.cn
燃烧机,燃烧器,燃烧系统,涂装烘干,热风炉,烘干线
下一页
下一页
其他新闻

2026-02-18


2025-12-31
2024-09-04
联系信息
公司地址:广东省佛山市禅城区张槎生命科技园首层
咨询热线:18123502747
办公电话:0757-83370984
传真:0757-85653501
E-mail:fshongxing.cn@163.com
网址:http://www.fshongxing.cn