PLC在窑炉燃烧控制中的应用

2026/09/23
一、为什么窑炉燃烧控制要用PLC
工业窑炉(陶瓷窑、玻璃窑、热处理炉、锅炉等)的燃烧过程涉及燃气压力、空气压力、火焰状态、炉膛温度、炉压等多个相互耦合的工艺参数,任何一个环节失控都可能导致燃烧不稳定、能耗升高甚至安全事故。传统的手动或继电逻辑控制难以满足现代窑炉对控制精度、响应速度和安全性的要求,而PLC(可编程逻辑控制器)以其高可靠性、强抗干扰能力、灵活的可编程性和丰富的通信接口,成为窑炉燃烧自动控制系统的首选控制器。借助PLC,工程人员可以把点火联锁、火焰检测、空燃比调节、温度分区控制、故障报警等复杂逻辑集成到一个控制系统中,实现窑炉燃烧过程的自动化、安全化与节能化运行。
二、PLC燃烧自动控制系统的构成
一套典型的基于PLC的窑炉燃烧自动控制系统,通常由检测层、控制层和执行层三部分组成。检测层负责采集工艺信号,包括炉膛温度热电偶、压力变送器、火焰检测器(紫外/离子探针)、流量计、氧含量分析仪等;控制层以PLC为核心,接收检测信号、执行控制程序、输出控制指令,并可扩展触摸屏(HMI)或上位机进行人机交互与数据记录;执行层则包括燃气阀组、电磁阀、蝶阀、比例阀、执行器、点火器、高压包以及风机变频器等,按PLC指令调节燃气与空气流量、执行点火与安全切断动作。三层结构分工明确、协同工作,PLC处于承上启下的枢纽位置,是整个燃烧自动控制系统的“大脑”。
三、PLC实现的核心控制策略
窑炉燃烧控制的核心目标是在保证安全的前提下,实现温度精确与燃烧高效。PLC通过以下几种策略实现这一目标。一是点火与安全联锁控制:PLC按严格的时序控制点火器与高压包产生点火火花,同时打开燃气阀组与电磁阀供气,并实时检测火焰状态,若点火失败或运行中火焰熄灭,PLC立即切断燃气阀、报警并进入吹扫程序,防止燃气积聚引发爆燃。二是空燃比自动调节:PLC根据负荷与温度偏差,联动比例阀与执行器同步调节燃气与空气流量,维持合适的空燃比,既保证燃烧完全,又控制氮氧化物生成。三是温度分区控制:对多温区的窑炉,PLC对各区温度独立进行PID闭环调节,实现炉膛温度场的均匀稳定。四是炉压控制:通过调节烟道蝶阀开度维持微正压或负压,减少漏风与热量损失。五是故障诊断与报警:PLC对超温、超压、燃气泄漏、火焰异常等工况实时监测并分级报警,保障设备与人身安全。
四、PLC选型与程序设计要点
用于窑炉燃烧控制的PLC选型,应重点考虑输入输出点数、运算速度、环境适应性与通信能力。燃烧系统通常涉及数十乃至上百个开关量与模拟量点,需预留20%以上的I/O余量;窑炉现场温度高、粉尘多、电磁干扰强,宜选用工业级、宽温、抗干扰能力强的机型;若需与触摸屏、上位机或企业MES/SCADA系统联网,应选择支持Modbus、Profibus、以太网等通信协议的型号。程序设计上,燃烧控制程序应遵循“安全优先、模块化、可维护”的原则:点火联锁与安全切断逻辑必须采用独立的高优先级程序块,确保在任何情况下都能快速响应;控制逻辑按功能划分为点火、吹扫、调节、报警等子程序,便于调试与维护;关键参数设置合理的上下限与报警阈值,并记录运行数据供故障追溯与工艺优化。此外,PLC程序应配合独立的硬件安全回路(如燃气高低压开关、紧急切断阀)实现冗余保护,即使PLC异常也能保障燃烧安全。
五、PLC与燃烧设备的协同配套
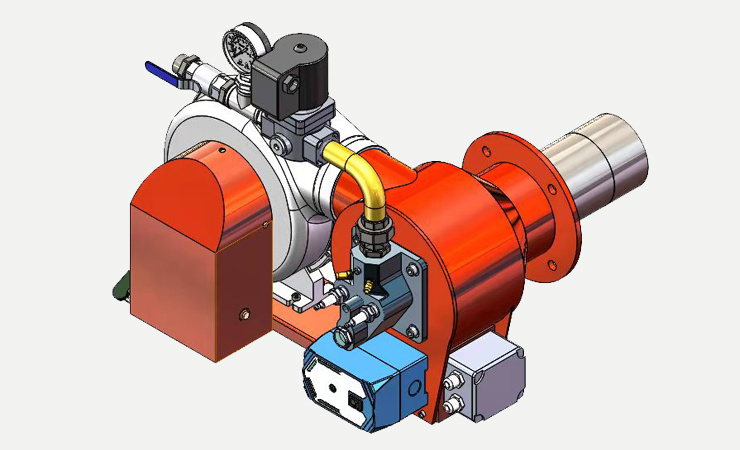
PLC的高效运行离不开与之配套的燃烧设备。宏星热能深耕燃烧控制领域二十余年,可为PLC燃烧自动控制系统提供全套执行部件:燃气阀组与电磁阀负责燃气的安全通断与调节,比例阀与执行器实现精确的空燃比控制,点火器与高压包提供可靠的点火火花,蝶阀用于空气与烟气的流量调节,各类火焰检测器则为PLC提供火焰状态反馈。这些部件与PLC控制系统协同工作,共同构成稳定、安全、节能的窑炉燃烧自动控制系统。
六、总结
PLC作为窑炉燃烧自动控制系统的核心,凭借强大的逻辑控制与运算能力,实现了点火联锁、空燃比调节、温度分区控制与安全保护的自动化与智能化,显著提升了窑炉燃烧的安全性、稳定性和节能水平。工程技术人员在选型与编程时,应坚持安全优先、模块化设计,并配套高品质的燃烧执行部件。宏星热能专注非标燃烧系统定制化服务,可为您提供从燃烧设备选型到PLC自动控制的一站式解决方案,欢迎来电咨询,携手打造安全节能的现代化窑炉燃烧控制系统。
佛山宏星燃烧器 www.fshongxing.cn
电磁阀,燃烧器,点火器,比例阀,PLC,PLC燃烧控制,窑炉控制
上一页
下一页
上一页
下一页
其他新闻

2026-02-18


2025-12-31
2024-09-04
联系信息
公司地址:广东省佛山市禅城区张槎生命科技园首层
咨询热线:18123502747
办公电话:0757-83370984
传真:0757-85653501
E-mail:fshongxing.cn@163.com
网址:http://www.fshongxing.cn